Подключаем оборудование
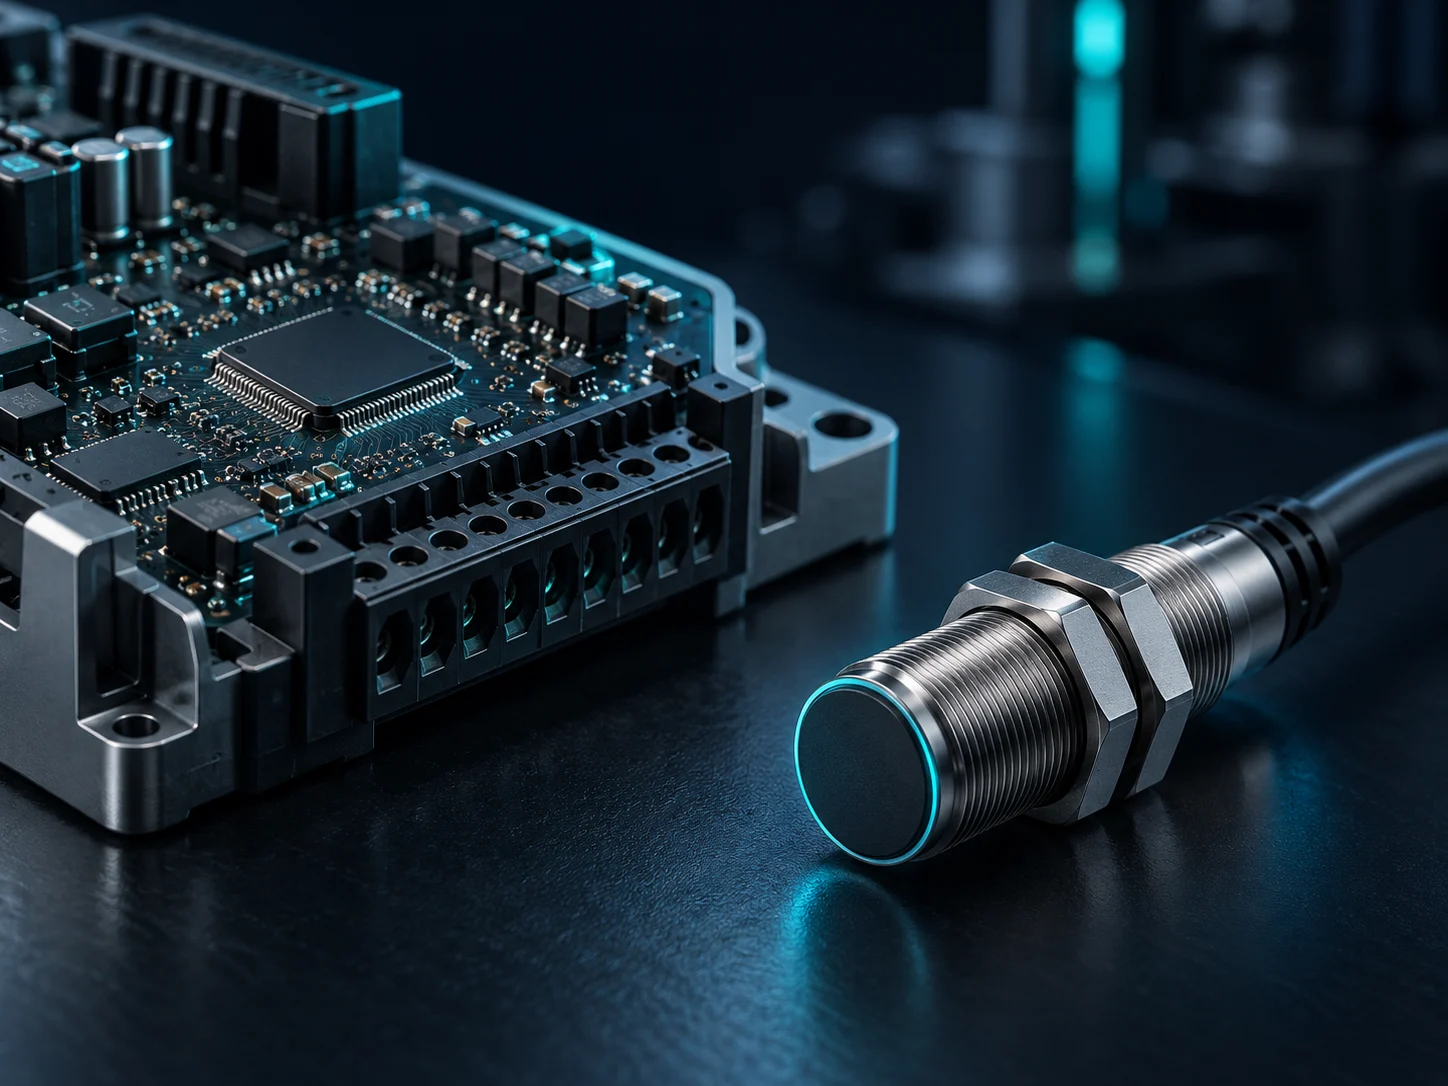
Собственные платы и датчики получают данные даже со станков без цифровых интерфейсов.
 PULSEОбсудить проект
+ CREATERRA PULSE / МОНИТОРИНГ ПРОИЗВОДСТВА
Оборудование, энергия, качество и смены — в одной системе. От сигнала датчика до решения руководителя.
01 / ЕДИНАЯ КАРТИНА ПРОИЗВОДСТВА
CREATERRA PULSE соединяет оборудование, людей и производственные процессы. Вы видите, что происходит в цехе, и понимаете, где теряются время и ресурсы.
Собственные платы и датчики получают данные даже со станков без цифровых интерфейсов.
Выпуск продукции, потребление энергии наработка и простои оборудования в одной информационной системе.
Планируйте обслуживание по фактической наработке и находите причины потерь.
02 / ОТ СИГНАЛА К ДАННЫМ
Даже если у него нет цифрового интерфейса. Платы и датчики собственного производства Креатерры превращают физические события в данные для вашей системы.
ПРИМЕР / ПРЕСС ДЛЯ ВЫРУБКИ МЕТАЛЛА
Датчик считает рабочие циклы. Система ведёт наработку штампа или пресс-формы и помогает отслеживать заданный интервал замены. Порог обслуживания определяется для вашей оснастки.
15 800 циклов до обслуживания
НА ЛИНИИ / КОНТРОЛЬ РАЗМЕРОВ И ВЫПУСКА
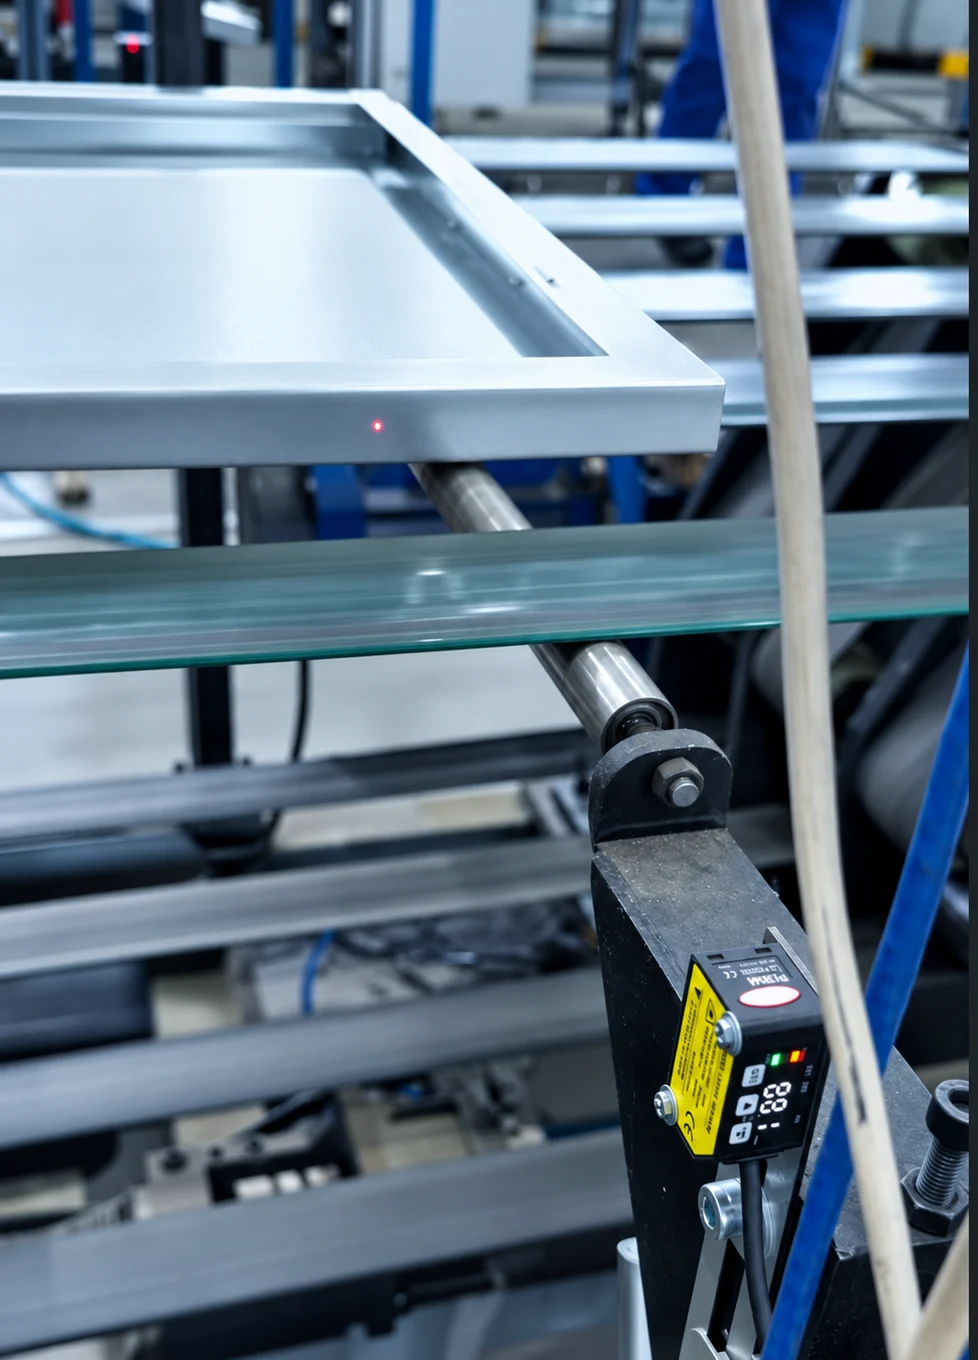
Датчики контролируют выходные параметры продукции — ширину и длину — и считают изделия прямо на производственной линии. Размеры и количество выпущенных изделий поступают в CREATERRA PULSE.
Измеряет положение кромки и фиксирует прохождение продукции.
Такие же датчики установлены для контроля длины. Ширина и длина измеряются во время движения продукции по линии.
Вы видите отклонения по ширине и длине, а также фактический выпуск — в одной системе, без ручного подсчёта.
 КОНТРОЛЬ РАЗМЕРОВ / PULSE
ПРОИЗВОДСТВО В ЦИФРАХ
Отдельные сигналы складываются в понятные показатели. Выберите, что важно для вашего производства.
Фиксируйте запуск, остановку и длительность работы оборудования. Сопоставляйте выпуск со временем работы, чтобы разбирать простои на основе фактов.
Вы получаете прозрачную картину загрузки каждой линии.
время работы за смену
ПАНЕЛИ ОПЕРАТОРА / ЛИНИЯ И ПРОДУКЦИЯ
Два примера панелей CREATERRA PULSE: технологические параметры оборудования и фактический выпуск продукции. Оператор видит, как работает линия и что она производит.
Частоты привода, положение, углы и параметры рабочего цикла.
Параметры настройки оборудования
Текущее изделие, его размеры и количество выпущенной продукции.
ПО КАЖДОЙ ЛИНИИ / ПЛАН И ФАКТ
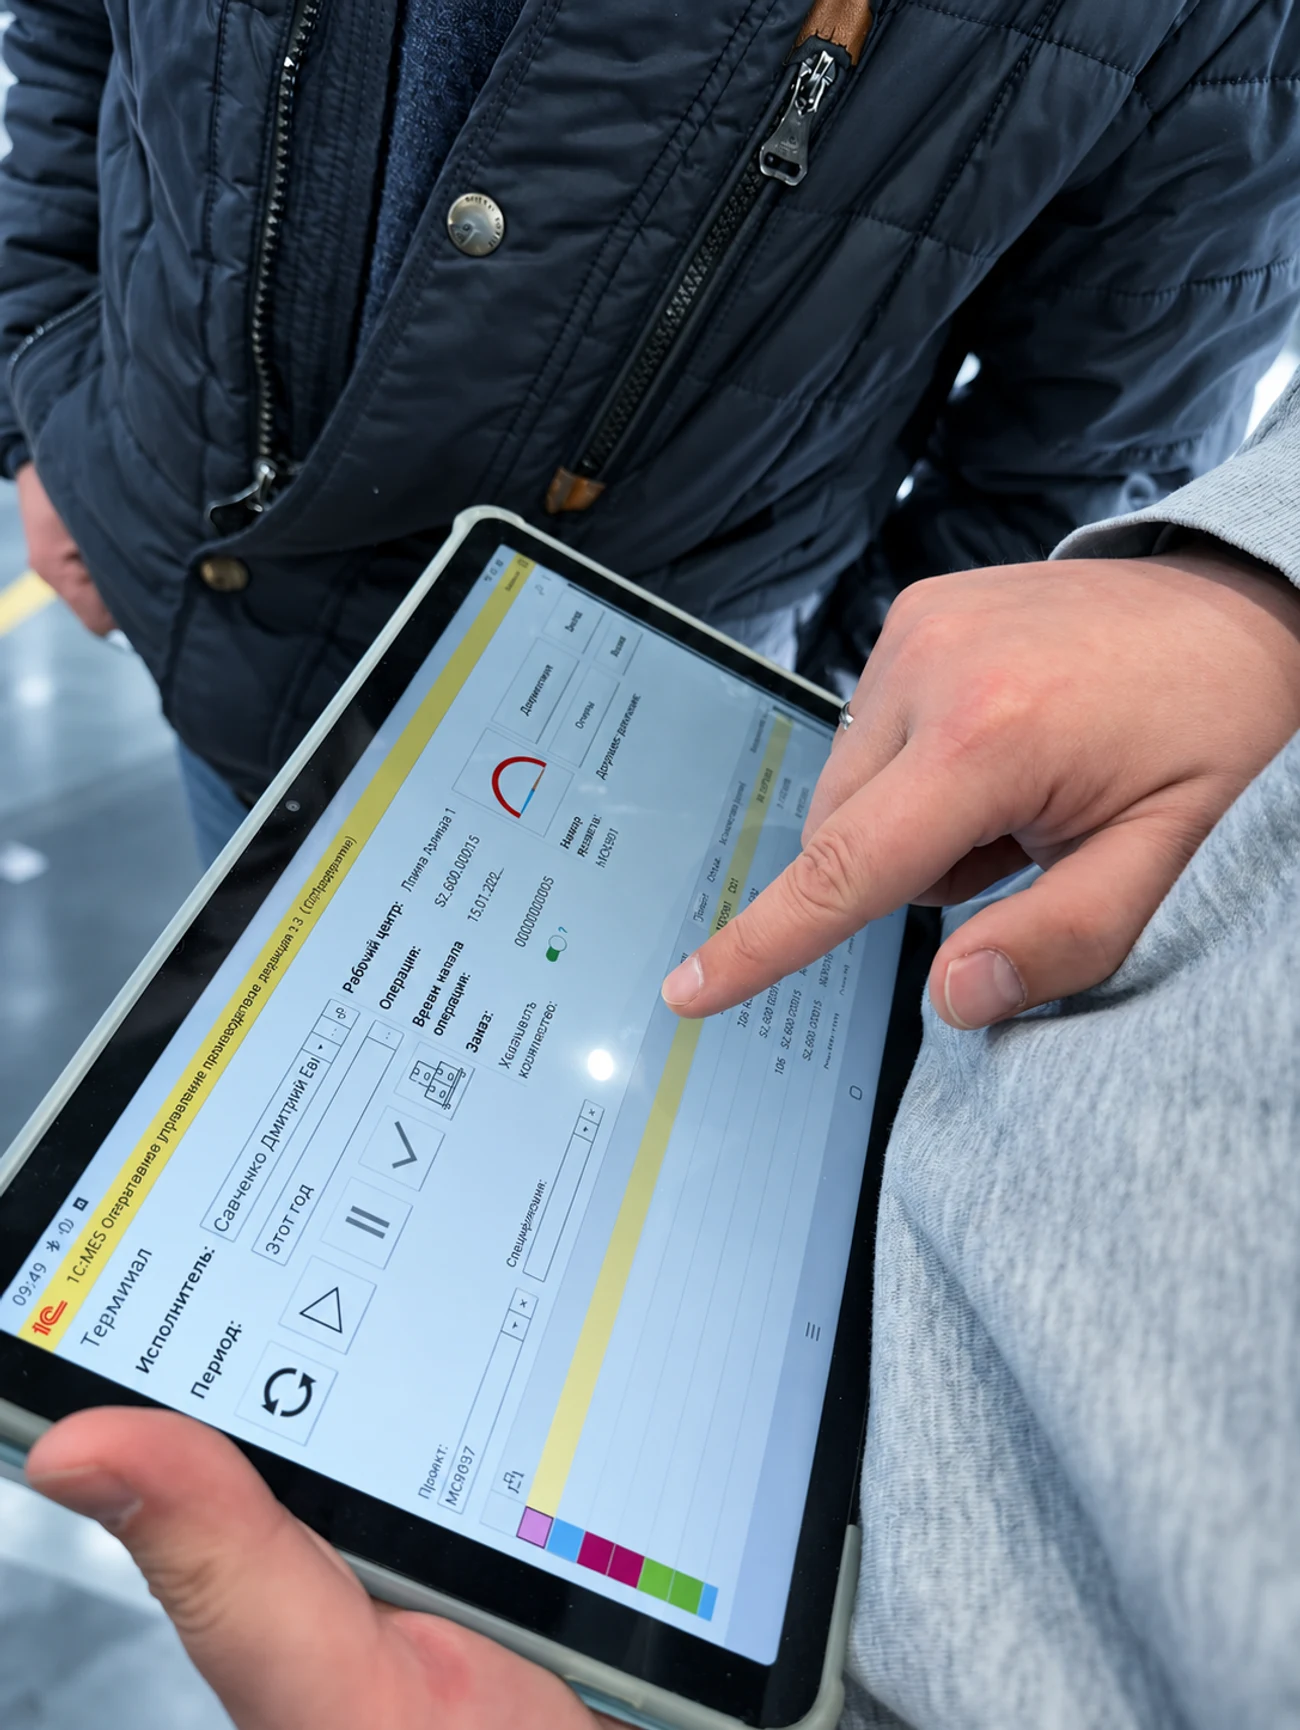
Задание на выпуск видно прямо на планшете: какое изделие производится на линии, сколько нужно изготовить и сколько уже выпущено.
Оператор видит цель, мастер — ход выполнения заданий по линиям. Проще вовремя заметить отставание и скорректировать работу смены.
ИНТЕРФЕЙС ДАТЧИКА / СЧЁТЧИК ПРЕССОВАНИЙ
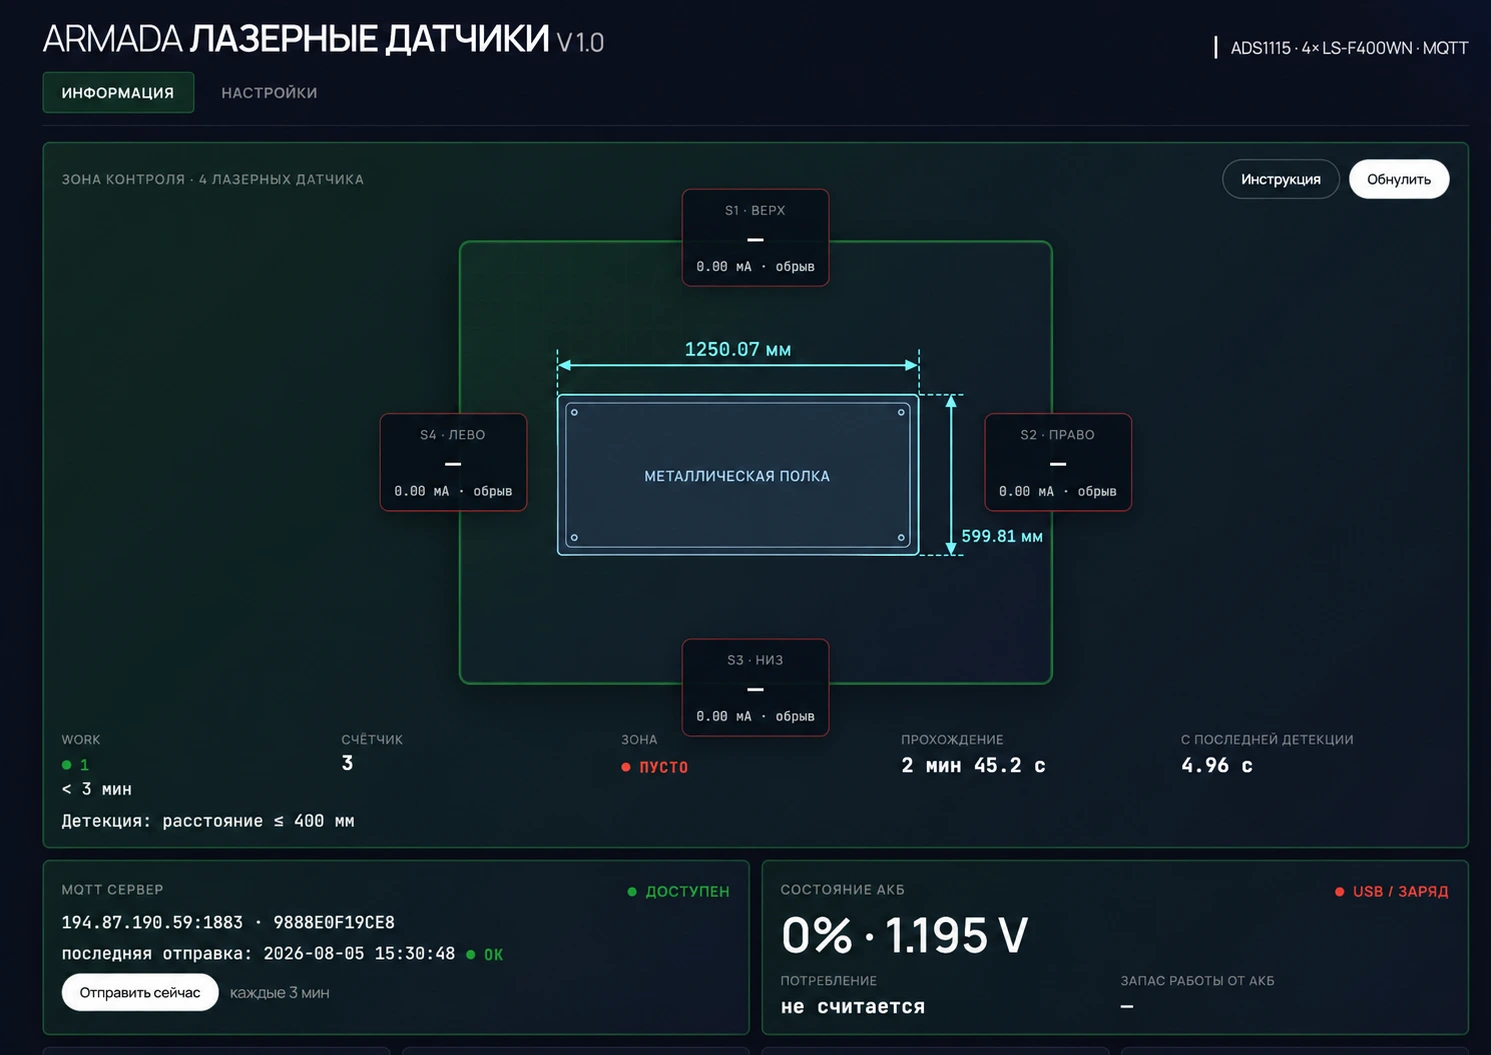
Собственный датчик Креатерры считает прессования. В его интерфейсе видны зарегистрированные срабатывания, параметры детекции и состояние устройства.
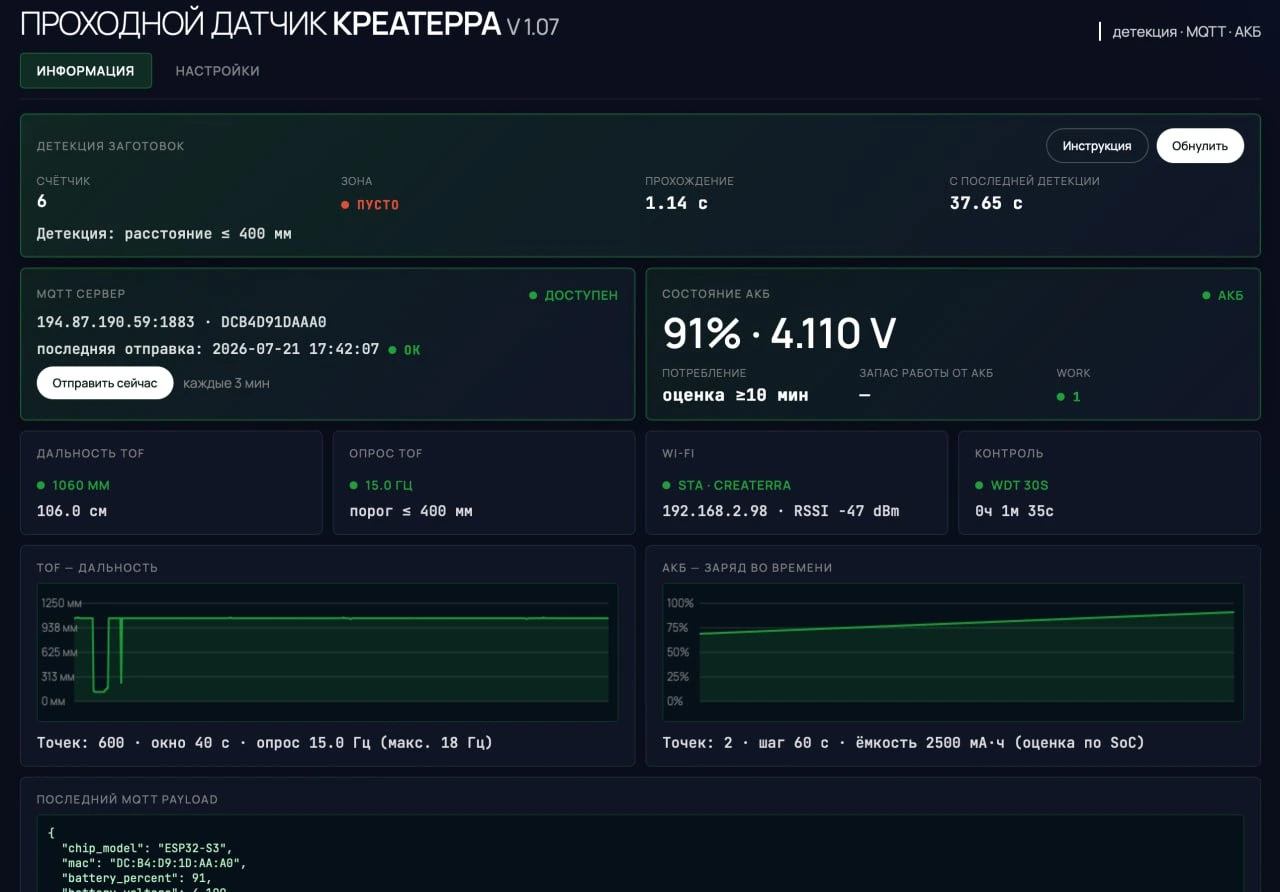
Фиксирует рабочие циклы пресса. Накопленная наработка помогает отслеживать ресурс штампа или пресс-формы.
Видны доступность сервера и последняя отправка показаний. Данные датчика поступают в общую систему.
Заряд аккумулятора, параметры детекции и график расстояния помогают контролировать работу устройства.
03 / КОМПЬЮТЕРНОЕ ЗРЕНИЕ + ИИ
Камеры и датчики наблюдают за линией в реальном времени. ИИ помогает контролировать параметры продукции, считать выпуск и обнаруживать брак.
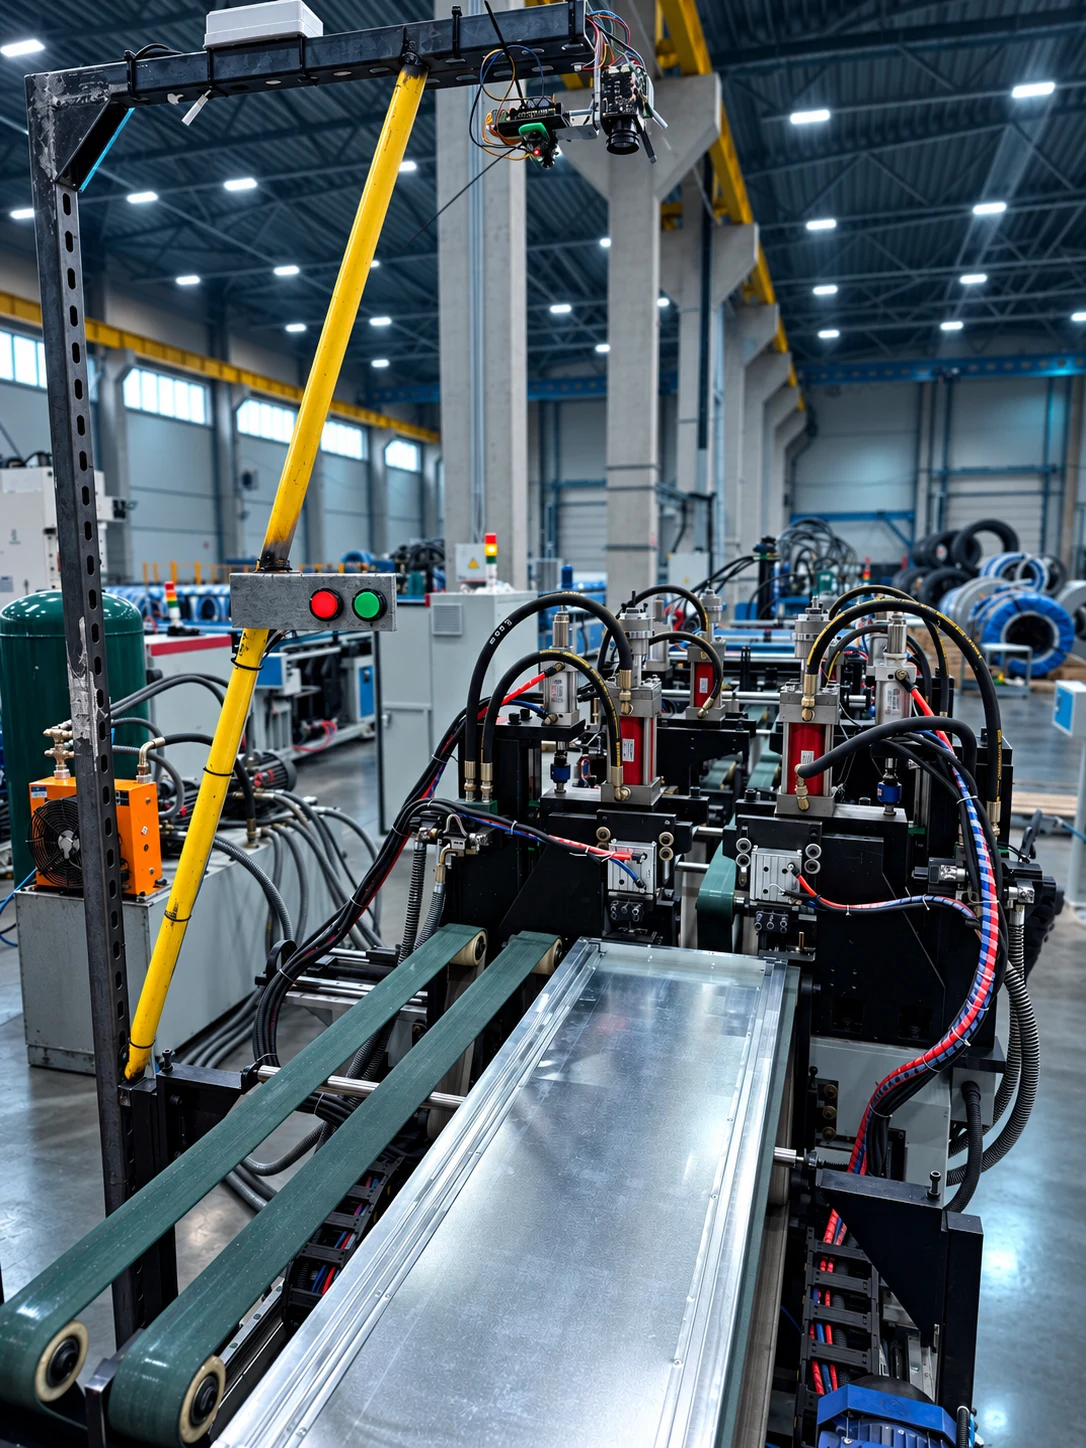
КАМЕРЫ НАД ЛИНИЕЙ · ДАННЫЕ В СИСТЕМЕ
Система компьютерного зрения на линии производства металлических полок: камеры смотрят сверху вниз и контролируют прохождение изделий.
Установлены над оборудованием и наблюдают за изделиями в процессе выпуска.
Изображение с линии поступает на обработку. Алгоритмы выделяют изделие и проверяют настроенные признаки.
Прохождение изделия становится событием в PULSE — для учёта выпуска по линии и смене.
Фактический выпуск без ручного подсчёта и единая история результатов контроля.
ВИД С КАМЕРЫ / КОНТРОЛЬ ГАБАРИТОВ
Контур изделия и его габариты в одном кадре. Оператор видит длину и ширину полки, чтобы сопоставить их с заданием на выпуск.
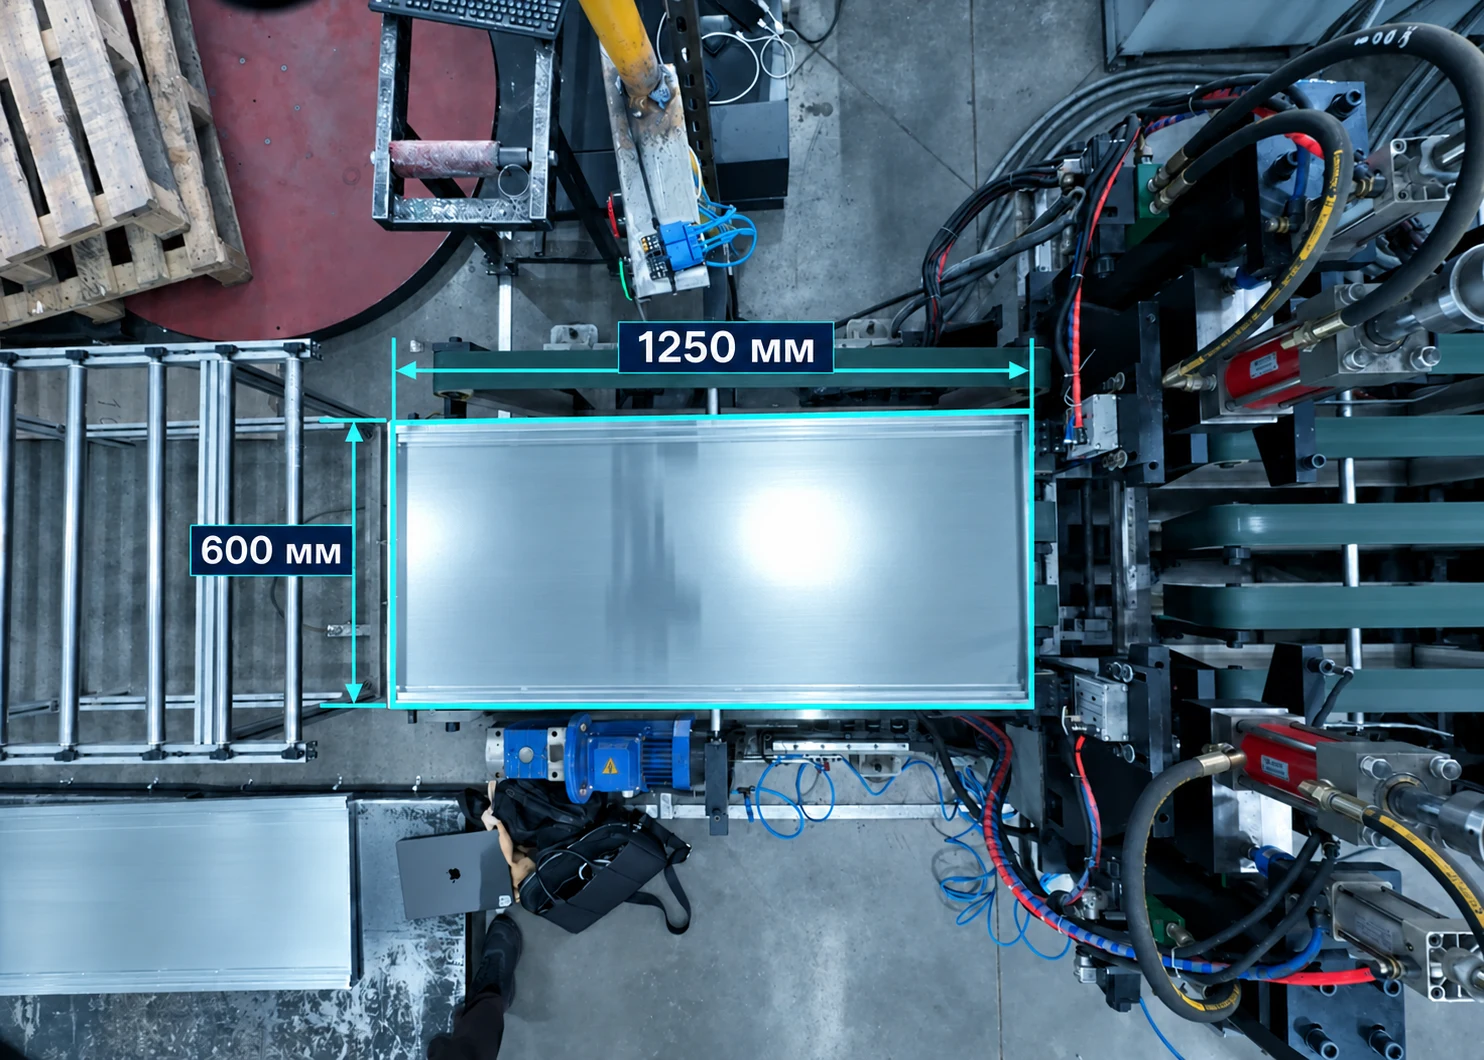
Наглядный контроль габаритов
без переключения между экранами.
Проверка заданных признаков и характеристик изделий на линии.
Фиксация отклонений, чтобы быстрее реагировать на проблемы качества.
Количество изделий и результаты проверки в едином потоке данных.
Состав контролируемых дефектов и точность определяются на образцах вашей продукции с учётом освещения и скорости линии.
04 / ПЕРСОНАЛ И СМЕНЫ
Цех как на ладони: кто работает на каждом участке, какую операцию выполняет оборудование и где возникло ожидание. Люди и станки — в общей картине смены.
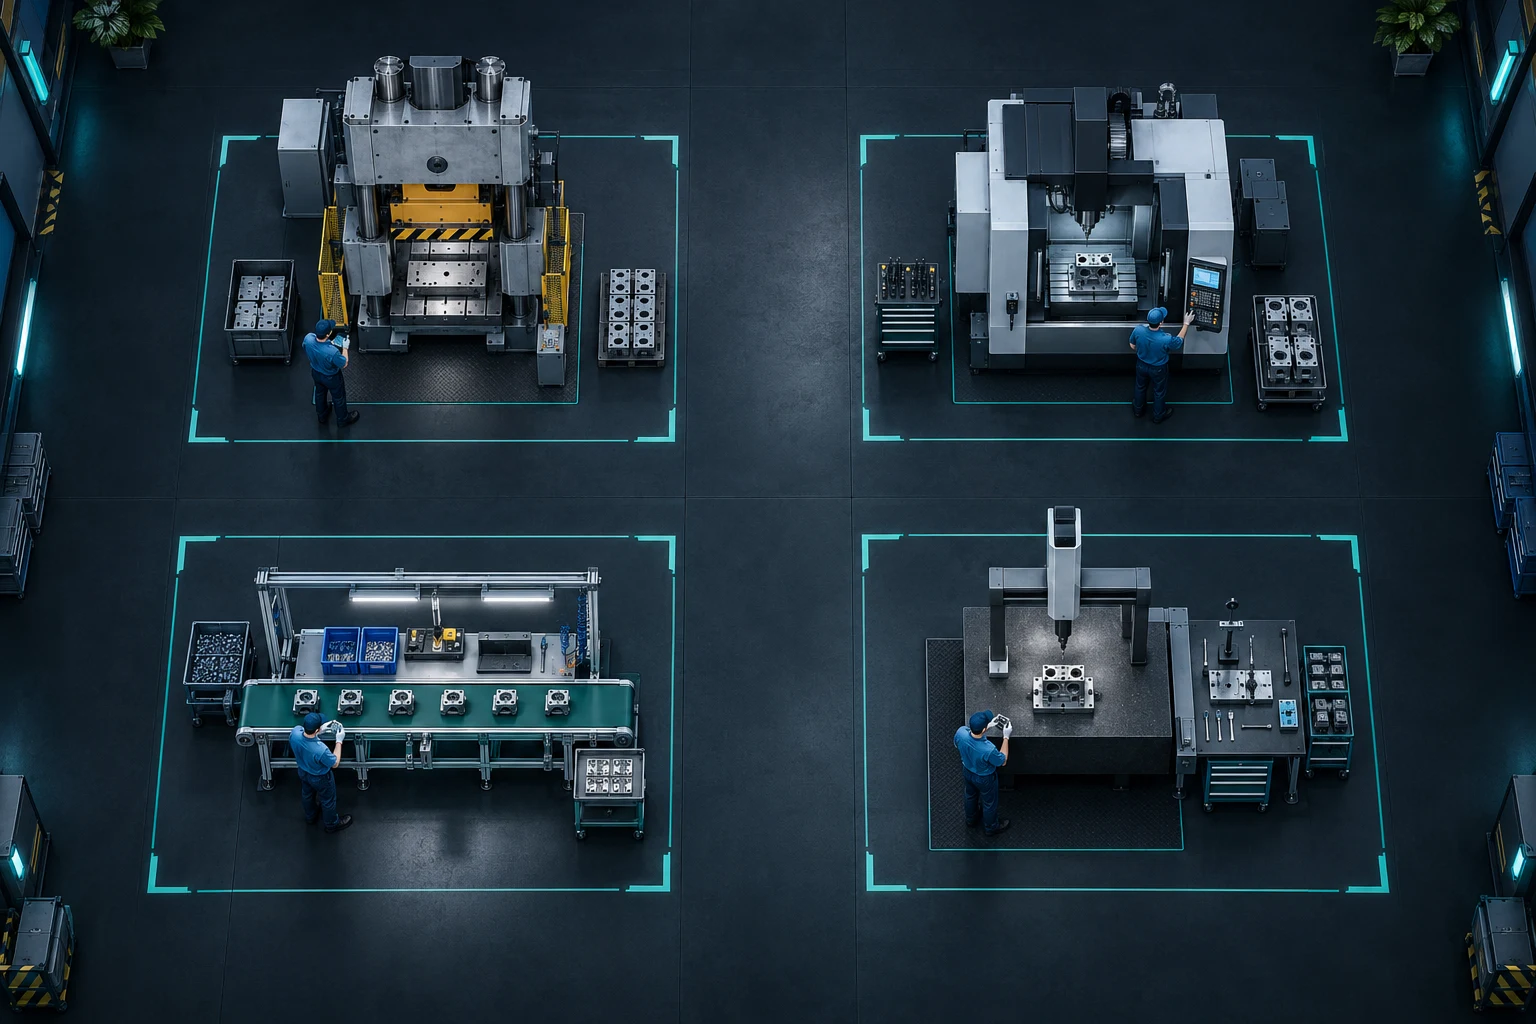
Состав смены и привязка к станкам
Операции и состояние оборудования
История работы по участкам
Иллюстрация сценария работы системы. Фамилии, операции и показатели приведены для примера; расположение на карте показывает назначенное рабочее место.
05 / ЕДИНАЯ ИНФОРМАЦИОННАЯ СИСТЕМА
CREATERRA PULSE консолидирует данные производства и интегрируется с 1С:ТОИР. Фактическая наработка помогает планировать техническое обслуживание и ремонты.
В ИНТЕРФЕЙСЕ 1С:ТОИР / СОСТОЯНИЕ ЛИНИЙ
На одном экране — состояние оборудования по участкам. Работающие линии, время простоя и потеря связи помогают быстро определить, где требуется внимание.
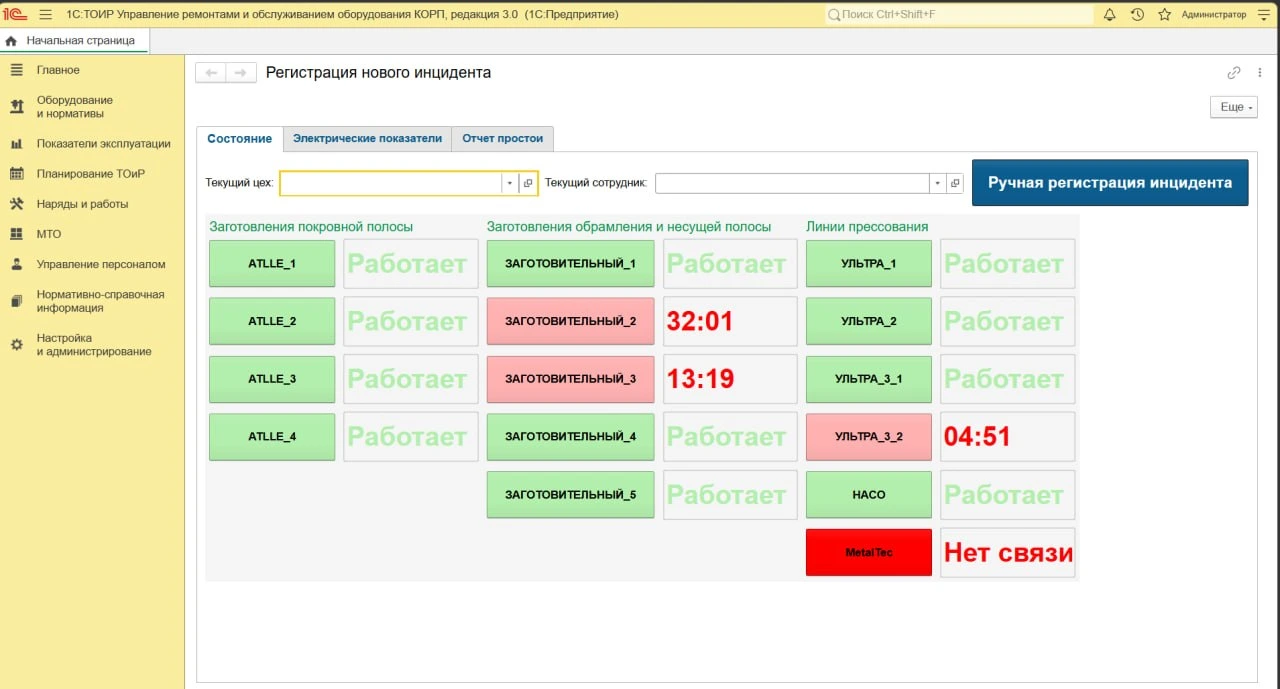
Линии сгруппированы по участкам. Сразу видно, какое оборудование работает и где возникла остановка.
Таймеры показывают время остановки. Специалист может оценить ситуацию и зарегистрировать инцидент в 1С:ТОИР.
Отсутствие данных отображается отдельным статусом «Нет связи», чтобы его можно было отличить от простоя оборудования.
ОБСЛУЖИВАНИЕ / ОТ ЗАДАНИЯ ДО ЗАПЧАСТИ
Сменные задания, неисправности и заказы на склад связаны в одном процессе с 1С:ТОИР. Меньше времени на согласования и ожидание — больше на сам ремонт.
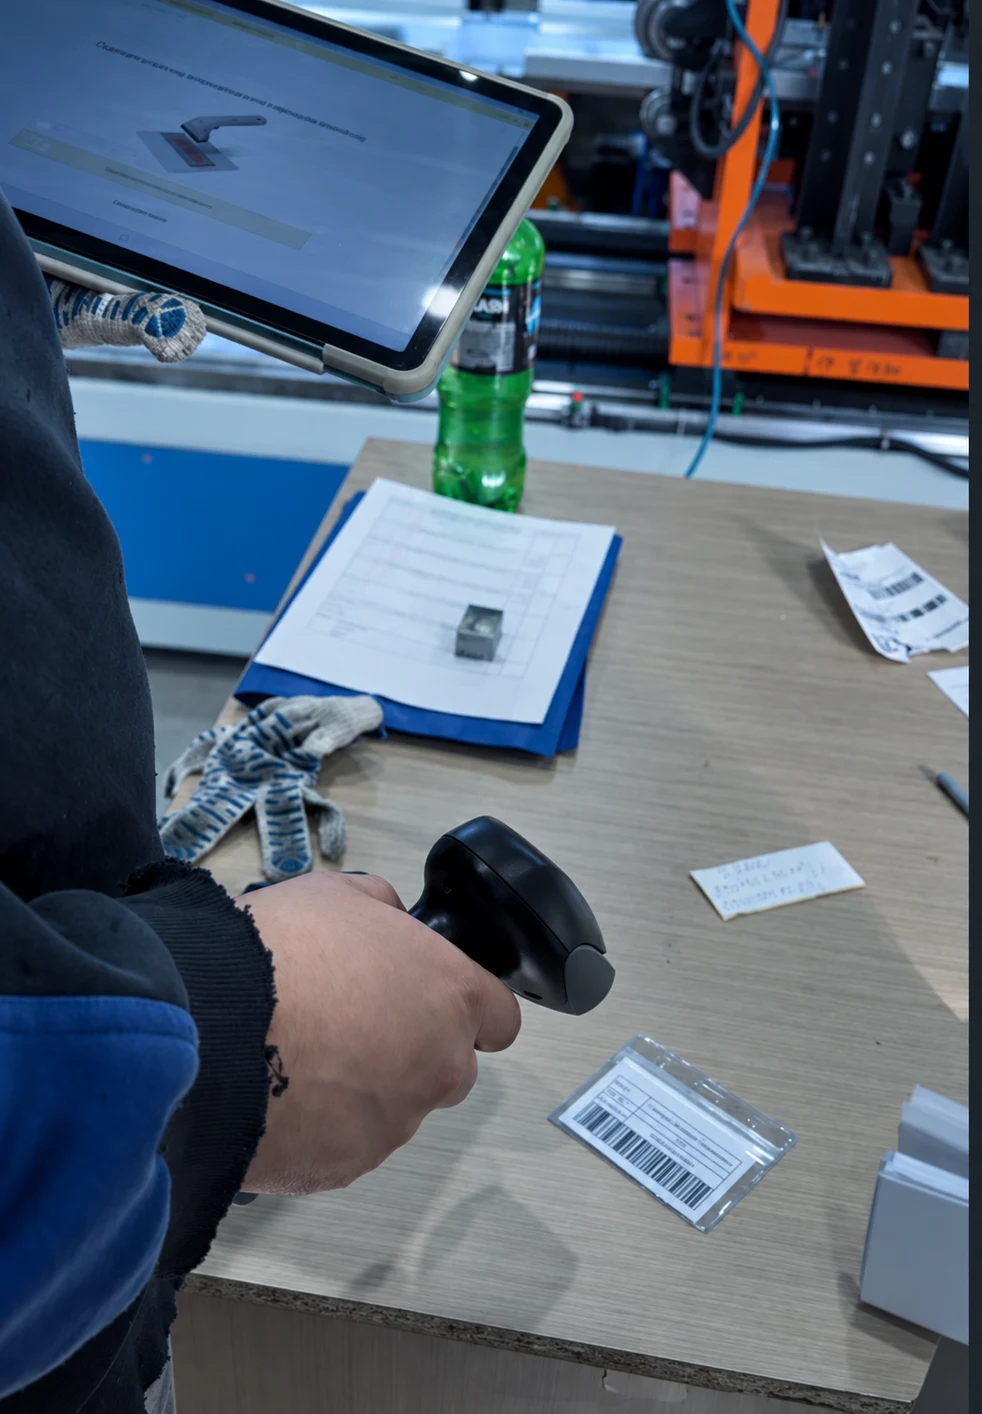
КАК ПРОХОДИТ ОБСЛУЖИВАНИЕ
Сотрудник видит сменные задания на обслуживание: какое оборудование требует внимания и что нужно сделать.
Прямо у станка отмечает, что сломалось, и указывает необходимые для ремонта запчасти.
Заявка поступает кладовщику заранее. Пока сотрудник идёт на склад, комплектующие готовят к выдаче.
Подготовленные запчасти выдают по заказу. Статус выполнения задания и использованные материалы учитываются в системе.
Склад начинает подготовку до прихода сотрудника. Вы видите выполнение сменных заданий и движение материалов, а ремонтная служба быстрее возвращает оборудование в работу.
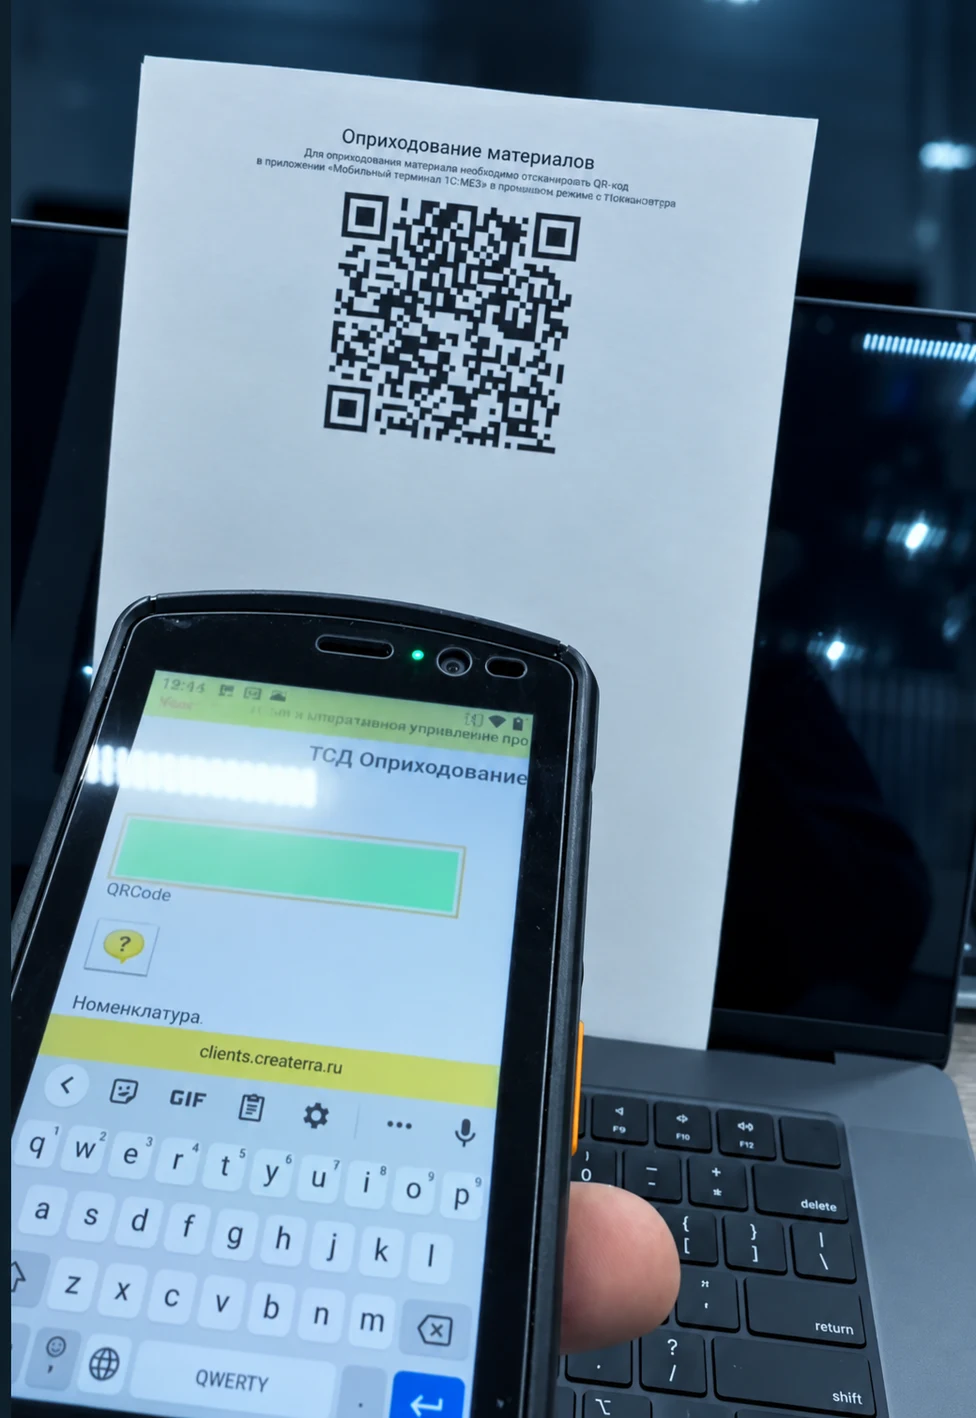
СКЛАД ЗИП / ОПРИХОДОВАНИЕ С ТСД
Запасные части, инструменты и принадлежности принимают на склад с помощью терминала сбора данных (ТСД). Сотрудник сканирует код и оформляет поступление прямо на месте приёмки.
QR-код открывает данные для оприходования материалов на терминале.
Сотрудник сверяет номенклатуру и количество принимаемых материалов.
Подтверждённое поступление попадает в складской учёт. Запчасти можно использовать для обеспечения ремонтных заданий.
Быстрее приёмка, меньше ручного ввода и ошибок в номенклатуре. Склад и ремонтная служба работают с актуальными данными о поступивших запчастях.
ДЛЯ РУКОВОДИТЕЛЕЙ / ЗАВОД В ОНЛАЙНЕ
Показатели оборудования, линий и смен объединяются в CREATERRA PULSE и доступны руководителям онлайн. Отдельные события в цехе складываются в общую картину производства.
Ключевые показатели в одной системе
Сколько произведено по линиям и сменам, где возникает отставание.
Как работает оборудование и на каких участках теряется время.
Результаты контроля, отклонения размеров и зафиксированный брак.
Расход энергии по оборудованию в сопоставлении с выпуском.
Кто работает на каждой линии и как распределены рабочие места.
Наработка оборудования, выполнение заданий и обеспечение запчастями.
РЕЗУЛЬТАТ ДЛЯ БИЗНЕСА
Определяйте приоритеты ремонта, корректируйте работу линий и разбирайте причины потерь по актуальным данным. Команда обсуждает одну и ту же картину производства.
Обсудить показатели вашего завода06 / ВНЕДРЕНИЕ
Можно начать с одной линии и расширять систему на другие участки по результатам пилота.
Оборудование, процессы, сигналы и показатели, которые нужны вашей команде.
Датчики, платы, камеры и сценарии интеграции под конкретную задачу.
Тестируем сбор данных и качество распознавания в реальных условиях.
Объединяем данные, настраиваем обмен с 1С:ТОИР и обучаем пользователей.
ОБСУДИМ ВАШЕ ПРОИЗВОДСТВО
Расскажите, какое оборудование вы используете и что хотите контролировать. Обсудим, как внедрить CREATERRA PULSE на вашем производстве.
+7 910 000 1666info@createrra.ruПлаты. Датчики. Программное обеспечение.